首页
 梯形丝杆
 滚珠丝杆
 产品中心
 定制加工
 视频中心
 新闻资讯
 走进畅馨
梯形丝杆毛坯热处置方式采用油润滑有效吗
发布者:畅馨精工 发布时间:2022/10/6 11:36:01
梯形丝杆宜用正火;含碳量在0.5-0.8%亚共析钢及共析钢,通常含碳量0.25-0.5%中碳钢。304梯形丝杆,宜用退火;而对于含碳量在0.8-1.2%过共析钢,由于其原始组织中常有粗片珠光体及网状渗碳体存在硬度较高,故对这类材料的预备性热处理就要采用一道球化退火的热处理工序。
主要采用合金钢材加工,要求螺纹在运动中作准确移动的关键部件。经过热处理加工,让其保持良好的机械性能,制造过程梯形丝杆中,粗精工序分开,让零部件的应力合理分布,梯形丝杆产品很容易结合具体的应用来进行调整,304梯形丝杆批发,以达到预期性能,同时节约成本。
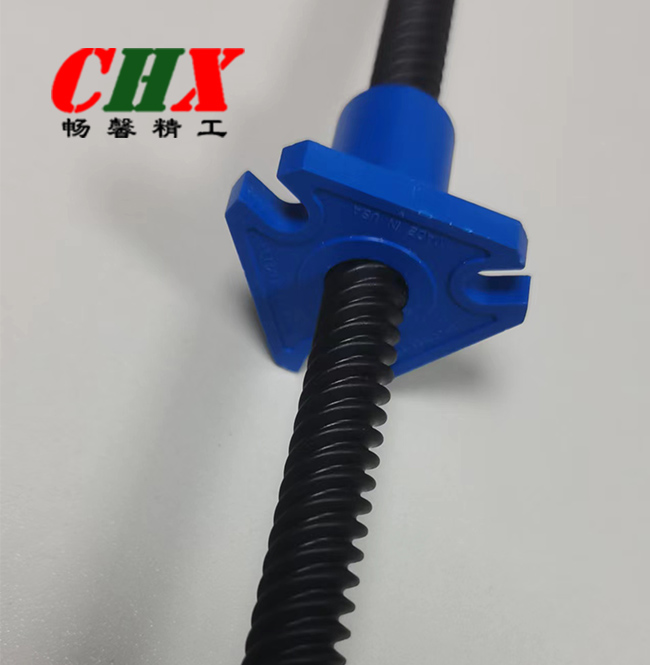 其毛坯的热处置方式也就不同。毛坯热处理是预备性热处理,精密级及普通级两类丝杆由于材料的不同。要求:
1、能建设毛坯制造带来的内应力;
2、能控制硬度以适应机械加工的切削性能。
建议对梯型丝杠采用油润滑,特别是油池润滑或滴油润滑法更有效。梯形丝杆油池润滑是适当的方法,因为这种方法可以满足苛刻的条件,例如高速、重负荷或外部热传递,并且使梯型丝杠冷却。滴油润滑适合于中低速度和中轻负荷的情况。
旋风铣削丝杠加工中螺纹与滚花一次完成工艺效率高,成本低,加工精度要求不太高的产品,其结构设计思路、方案有较好的推广应用价值。旋风铣削法是一种高效率的螺纹加工方法,适用于批量较大的螺纹粗加工,其工艺是用硬质合金刀对螺纹进行高速铣削,它具有刀具冷却好、生产效率高的优点。精度要求不高的螺纹,可用此法一次完成切削加工。旋风铣削刀的回转轴线与工件轴线为空间位置关系,交叉角度为β角(等于螺旋升角)。其加工过程包括工件的旋转运动,工件的螺旋轴向进给运动(或刀具进给),铣刀盘上刀刃的旋转运动。
主要采用合金钢材加工,要求螺纹在运动中作准确移动的关键部件。经过热处理加工,让其保持良好的机械性能,制造过程梯形丝杆中,粗精工序分开,让零部件的应力合理分布,梯形丝杆产品很容易结合具体的应用来进行调整,304梯形丝杆批发,以达到预期性能,同时节约成本。
1、能建设毛坯制造带来的内应力;
2、能控制硬度以适应机械加工的切削性能。
建议对梯型丝杠采用油润滑,特别是油池润滑或滴油润滑法更有效。梯形丝杆油池润滑是适当的方法,因为这种方法可以满足苛刻的条件,例如高速、重负荷或外部热传递,并且使梯型丝杠冷却。滴油润滑适合于中低速度和中轻负荷的情况。
旋风铣削丝杠加工中螺纹与滚花一次完成工艺效率高,成本低,加工精度要求不太高的产品,其结构设计思路、方案有较好的推广应用价值。旋风铣削法是一种高效率的螺纹加工方法,适用于批量较大的螺纹粗加工,其工艺是用硬质合金刀对螺纹进行高速铣削,它具有刀具冷却好、生产效率高的优点。精度要求不高的螺纹,可用此法一次完成切削加工。旋风铣削刀的回转轴线与工件轴线为空间位置关系,交叉角度为β角(等于螺旋升角)。其加工过程包括工件的旋转运动,工件的螺旋轴向进给运动(或刀具进给),铣刀盘上刀刃的旋转运动。
对于非标螺杆而言,轧制工艺优于切割(车床铣削)工艺。因为轧制的丝杠表面更加坚固,且表面光洁度很好,另外,轧制工艺可以用来处理长棒材,然后可以切割成任意长度。
文章由:梯形丝杆 www.ch-xin.com佛山市畅馨精工科技有限公司整理提供,此文观点不代表本站观点
相关新闻
- [2021.03.15]东莞梯形丝杆数控机床的装配
- [2019.11.11]梯形丝杆中频淬火后磨削裂纹的原…
- [2020.04.09]丝杠的制作方法1
- [2021.03.13]梯形丝杆毛坯的热处理工序要求
- [2021.03.12]深圳梯形丝杆是否具有自锁功能
- [2020.04.08]滚珠丝杠和梯形丝杠的传动效率
- [2021.03.11]梯形丝杆轴设计上之注意事项
- [2019.07.15]滚珠丝杆直线模组特点
- [2019.08.23]车螺纹前对工件的要求
- [2021.03.10]东莞梯形丝杆的预压力和精度有什…
- [2019.11.09]梯形丝杆使用材质的合理选择
- [2020.04.08]梯形丝杆多头丝杆在使用中的特性…
- [2021.03.09]有哪些可以防止东莞梯形丝杆逆传…
- [2019.07.15]轧制丝杆制造流程
- [2019.07.15]滚珠丝杠与梯形丝杠有什么差别
- [2021.03.08]东莞梯形丝杆加工的注意事项
- [2020.04.07]梯形丝杆的五个工艺质量标准
- [2021.03.06]选择梯形丝杆抛光轮的设计和抛光…
- [2021.03.05]制造梯形丝杆在材质应该这样选择…
- [2019.11.08]梯形丝杆的工艺质量标准
 返回顶部


 地址:广东省佛山市南海区桂城街道林岳村委街头工业区168号
 电话:18688291870
 传真:0757-8997 5861